Производственная структура предприятия различных отраслей имеет свои особенности, вытекающие из характера основного производства. На производственную структуру влияет ряд факторов :
· отраслевая принадлежность предприятия;
· номенклатура выпускаемой продукции, ее конструктивные особенности;
· используемые материалы;
· уровень требований, предъявляемых к качеству продукции;
· сложность конструкции и технологичность изделия;
· способы получения и обработки заготовок;
· тип производства, уровень его специализации и кооперирования;
· состав оборудования и технологической оснастки (универсальное, специальное, нестандартное оборудование, конвейерные или автоматические линии);
· централизованная или децентрализованная организация обслуживания оборудования, текущего ремонта его и технологической оснастки;
· способность производства оперативно и без больших потерь перестраиваться на выпуск новой продукции в измененной номенклатуре изделий;
· характер производственного процесса в основных, вспомогательных, побочных и подсобных цехах.
Общее в производственной структуре предприятий различных отраслей – организация вспомогательных и обслуживающих хозяйств. Цеха главного энергетика и главного механика, транспортное и складское хозяйство имеются на предприятии любой отрасли промышленности. На машиностроительном заводе всегда имеется инструментальный цех, на текстильной фабрике – валочная и челночная мастерские, изготавливающие инструмент для текстильного производства.
Вопрос о выборе и улучшении производственной структуры предприятия (объединения) должен решаться как при строительстве новых предприятий, так и при реконструкции действующих.
Основные пути совершенствования производственной структуры :
· укрупнение предприятий и цехов;
· поиск и реализация более совершенного принципа построения цехов и производственных предприятий;
· соблюдение рационального соотношения между основными, вспомогательными и обслуживающими цехами;
· постоянная работа по рационализации планировки предприятий;
· интеграция отдельных предприятий, создание мощных промышленных и научно-производственных объединений на основе концентрации производства;
· обеспечение пропорциональности между всеми частями предприятия;
· изменение производственного профиля, т.е. характера выпуска продукции, специализация и кооперирование;
· развитие комбинирования производства;
· достижение конструктивно-технологической однородности продукции за счет широкой унификации и стандартизации;
· создание бесцеховой структуры управления предприятием.
Укрупнение предприятий и цехов позволяет в более широких масштабах внедрять новую высокопроизводительную технику, постоянно совершенствовать технологию, улучшать организацию производства. Выявление и реализация резервов улучшения структуры цехов и производственных участков – факторы постоянного совершенствования производственной структуры, повышения эффективности производства.
Соблюдение рационального соотношения между основными, вспомогательными и обслуживающими цехами и участками должно быть направлено на повышение удельного веса основных цехов по количеству занятых рабочих, стоимости основных фондов, размеру занимаемых площадей. Рационализация планировки подразумевает совершенствование генерального плана предприятия.
В структурном отношении экономика предприятия должна формироваться как экономика отдельных комплексных звеньев. Пропорциональность входящих и в состав предприятия (объединения) звеньев характеризуется рациональным соотношением
производственной мощности цехов и участков, связанных между собой совместным изготовлением конечного продукта.
Развитие комбинирования приводит к комплексному использованию сырья и материалов, экономии живого и овеществленного труда, а также более эффективному использованию финансовых ресурсов. Конструктивно-технологическая однородность продукции создает хорошие условия для углубления специализации производства, организации поточного и автоматизированного изготовления изделий.
Бесцеховая структура управления предприятием приводит к совершенствованию управления всеми его подразделениями, сокращению обслуживающего и управленческого аппарата, а следовательно, к снижению издержек производства.
Правильно построенная, постоянно совершенствующаяся производственная структура предопределяет наибольшее ее соответствие организации производства. Пропорциональность всех цехов и служб предприятия, в свою очередь, положительно влияет на улучшение технико-экономических показателей:
· уровень специализации и кооперирования;
· непрерывность производственного процесса;
· ритмичность изготовления и выпуска продукции;
· рост производительности труда;
· улучшение качества изделий;
· размер незавершенного производства и нормируемых оборотных средств;
· соотношение численности управленческих и производственных кадров, наиболее целесообразное использование трудовых, материальных и финансовых ресурсов.
Эффективность производства в значительной мере зависит от рациональности применяемых общей и производственной структур. Вопросы выбора и улучшения производственной структуры возникают при строительстве новых, реконструкции или расширении действующих предприятий, изменении профиля их производства, переходе на выпуск новой продукции.
В этих случаях совершенствование производственной структуры ведется по следующим основным направлениям:
1) определение оптимальных размеров предприятия;
2) углубление специализации основного производства;
3) расширение кооперации по обслуживанию производства;
Определение оптимальных размеров предприятия
.
Оптимальный размер – это такой размер предприятия, который при данном уровне развития техники и конкретных условиях местонахождения и внешней среды обеспечивает производство и сбыт продукции с минимальными затратами. На размер предприятия влияют как внутрипроизводственные, так и внешние факторы.
Внутрипроизводственные факторы определяют технические и организационные условия работы предприятия и содействуют укреплению предприятия и росту его эффективности. К ним относятся: характер применяемой техники (ее производительность, мощность), прогрессивность технологического процесса, сопряженность производства, методы организации производственного процесса.
Внутрипроизводственные факторы обусловливают минимальный и максимальный размеры предприятия. Минимальный размер – это такой размер предприятия, который обеспечивает возможность наиболее полного применения современной техники. Если размер не позволяет этого сделать, значит, он ниже минимально допустимого и строительство предприятия нецелесообразно.
Размер предприятия сверхминимального расширяется (при неизменной производительности техники) за счет количественного увеличения числа однотипных агрегатов, т.е. экстенсивным путем. Однако на том или ином этапе укрупнение приводит к снижению эффективности производства. Значит, оптимальный размер предприятия находится в диапазоне между минимальным и максимальным. На его величину помимо производственных факторов оказывает влияние внешняя среда, изучение которой в условиях рыночных отношений приобретает особое значение, поскольку здесь производство не будет возрастать, если не будет обеспечиваться сбыт данной продукции.
Углубление специализации основного производства . Степень совершенства производственной структуры в значительной мере зависит от выбора формы специализации производственных подразделений. Эти формы должны соответствовать типу и масштабу производства и быть едиными для одинаковых производственных условий. Отсутствие единых принципов в специализации производственных подразделений порождает разнобой в составе цехов и участков, в видах и объемах выполняемых работ. Часто небольшие заводы копируют не только структуру аппарата управления крупных предприятий, но и количество производственных подразделений. Поэтому, совершенствуя структуру предприятий, необходимо руководствоваться
одними и теми же принципами в выборе форм специализации участков и цехов, экономически обосновывать создание каждого нового структурного подразделения.
На производственную структуру предприятия положительное влияние оказывает широкое развитие агрегатной, подетальной и технологической специализации, которое создает предпосылки для перехода от технологической структуры к предметной структуре заводов и цехов, позволяющей внедрять новейшие достижения техники и технологии. Типичным примером могут служить предметные и подетально-специализированные заводы по производству отдельных деталей машин (рессорные, подшипниковые). При этом, как показывает практика, на подетально-специализированных заводах наряду с применением специального автоматического оборудования при массовом производстве могут широко использоваться агрегатные станки и унифицированные узлы для автоматических линий. Их применение позволяет повысить производительность труда и снизить себестоимость продукции. Снижаются затраты на оборудование и сроки его освоения.
Расширение кооперации по обслуживанию производства . Нормальная работа основного производства требует четкого и бесперебойного его обслуживания ремонтом основных фондов, обеспечения инструментом, электроэнергией и другими видами услуг. Вместе с тем, задачей предприятия является изготовление основной продукции, поэтому основное производство должно составлять преобладающую часть предприятия не только по удельному весу создаваемых благ, но и по численности работников, занимаемой производственной площади, оборудованию и т.п.
Значительный удельный вес в структуре большинства промышленных предприятий занимают вспомогательные цехи и обслуживающие хозяйства. Наглядное представление об этом дает соотношение между основными и вспомогательными рабочими. Так, на многих предприятиях металлургической промышленности количество вспомогательных рабочих составляет примерно 55 – 60 % от общей численности рабочих, на предприятиях машиностроения и металлообработки – 50 и 55 % и пищевой – 40 – 45 % соответственно.
Повышение удельного веса обслуживания при техническом совершенствовании и высоком уровне механизации и автоматизации основного производства связано с увеличением объема работ по изготовлению и ремонту технологической оснастки, средств механизации и других видов обслуживания. В то же время абсолютная численность вспомогательных и обслуживающих рабочих должна снижаться под
влиянием повышения уровня организации производства и повышения квалификации кадров.
Одной из причин неоправданно большого удельного веса вспомогательных служб в структуре предприятий (наряду с низким уровнем механизации вспомогательных работ) является их недостаточная централизация как на предприятиях, так и в межзаводском масштабе. Централизация вспомогательного производства , основанная на концентрации однородных работ, позволяет, с одной стороны, повысить уровень механизации этих работ и, тем самым, значительно увеличить производительность труда, с другой – упростить производственную структуру путем сокращения излишних и параллельно действующих производственных подразделений.
Актуальностью выбранной мной темы состоит в том, что основной целью производственной деятельности является увеличение прибыли и повышение эффективности производства. К одним из основных факторов максимизации доходов относится совершенствование производственного процесса на предприятии. Организация труда и эффективное построение производственных процессов влияют не только на получение прибыли, но и на скорость работы предприятия, объем затрачиваемых нематериальных и материальных ресурсов. Перечисленные показатели крайне востребованы в сложившейся кризисной ситуации. Так как большинство российских предприятий сталкиваются с проблемами убыточного изготовления выпускаемой продукции, нарушением управленческой иерархией, нерационального использования оборудования и сокращение штата производственного персонала.
Для точного понимания совершенствования производственного процесса, как это происходит, с чем взаимодействует и на что направлено, необходимо разобраться с основным понятиями.
Производственный процесс представляет собой совокупность всех действий людей и орудий труда, необходимых на данном предприятии. К методам организации производственного процесса относится совокупность организационно-технических приемов, способов сочетания факторов производства в пространстве и во времени. Чуть выше мы выяснили, что рациональное построение производства является необходимым условием, позволяющим предприятию эффективно функционировать в условиях рыночной экономики.
Один из путей совершенствования производственных процессов является его комплексная механизация и автоматизация. Под механизацией и автоматизацией понимается широкая замена ручных операций машинами и механизмами, внедрение автоматических станков, отдельных линий и производств. А комплексная механизация это способ выполнения всего комплекса работ, входящих в производственный цикл, механизмами и машинами.
Еще один вариант, касающийся нашей темы: эффективное использование основных фондов. Результат повышается в соответствии с необходимыми мерами:
Рис. 1 - Меры по эффективному использованию ОФ
Следующее направление совершенствования производства является управление мощностью. Мощность производства определяется самым слабым звеном, или «узким местом». Для повышения общей мощности производства нужно «расшить узкое место». Не нужно трать время на повышение каждой единицы эффективности оборудования или отдельного участка производственного процесса. В целом мощность определяется не часами простоя единичного оборудования или работника. Производственные возможности ограничены мощностью слабейшего звена. Как только оно обнаружится, к предприятия появятся перспективы в развитии.
1.Если дело в «узких местах», то одним из важных приемов увеличения производственной мощности становится их выявление и устранение. Выявление узких мест:
2.Для максимизации производственных возможностей необходимо выравнивать нагрузку на разных производственных участках. Не нужно стремиться к наивысшей производительности отдельных видов процессов, так как в системе в целом образовываются узкие места.
3. Простои людей или оборудования на участке, являющимся узким местом, обходятся дорого, так как при этом простаивает все производство. По сути, простой людей или оборудования на отдельных участках никак не отражаются на производительность системы в целом и сами собой не представляют проблему, проблема возникает, когда простой в одном месте ведет к остановке всего производственного процесса.
4. Суммарные показатели производственных возможностей и использования мощностей содержат мало информации для принятия решений. Диагностика проблем и выбор путей совершенствования производства требуют, чтобы предметом анализа стали отдельные виды ресурсов. Например, для повышения производственной мощности можно сократить время на переналадку процессов или оборудования, но это эффективно только в том случае, когда сокращается время переналадки на участках, являющихся узкими местами. Уменьшив время на переналадку в остальных звеньях производства, мы повышаем их пропускную способность, но не пропускную способность предприятия в целом. Более того, узкие места могут быть результатом недостаточной мощности оборудования или нехватки персонала, и, чтобы выявить реальную причину, нужно проделать определенный анализ. Например, в госпитале может быть достаточное количество операционных, но, если не хватает медицинских сестер и хирургов, часть операционных будет пустовать и число выполняемых операций будет ограничивать нехватка персонала, а не оборудованных помещений.
5. Наконец, если объем производства подвержен колебаниям, в узких местах необходимо иметь запас мощностей. Если система плохо обеспечивает средний объем производства, тогда при попытке его увеличить могут возникнуть либо очереди на получение готовой продукции, либо дорогостоящие избыточные запасы, либо все одновременно.
Производственная мощность зависит также от структуры производственных процессов. Следует заботиться о соответствии производственных процессов структуре производимой продукции.
Следующий из путей совершенствования производства на предприятии-это грамотный персонал. И в большинстве, самые строгие требования должны относиться к управляющему персоналу.К ним относятся: менеджеры, руководители, директора, заведующие, командиры, комиссары, мастера, председатели, специалисты.
Именно к этим должностям относятся самые главные функции:
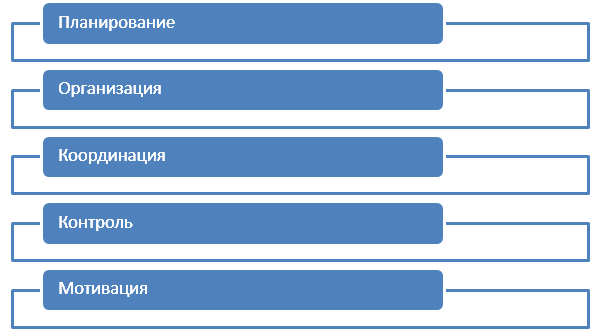
В обязанностям управленцев входит не только знание этих функций, но и обязательное их выполнение и соблюдение. Если говорить об этом метафорично, то такие сотрудники как прочный фундамент в постройке огромного многоэтажного дома, они закладывают основу, направляют работу в нужное русло, мотивируют рабочих и контролируют качество ее исполнения.
Еще один вариант совершенствования производства это внедрение инноваций, то есть непрерывное совершенствование производства. Инновация на предприятии - это форма проявления научно-технического прогресса на микроуровне. Они способствуют обновлению номенклатуры выпускаемой продукции, повышению ее качества в целях удовлетворения потребностей потребителя и максимизации прибыли организации. Инновации могут происходить как в техническом, так и в трудовом и управленческом аспекте. С технической точки зрения это не только, как мы ранее говорили, механизация (переход от ручного труда к машинному) производства, это еще и замена всей техники и оборудования на более новую и современную. Ведь каждая вещь подвержена не только физическому, но и моральному износу. Востребованные и новые несколько лет назад машины, и компьютеры уже не могут сравниться с новинками техники этого года. Новые вещи могут повысить производительность производства в несколько раз и тем самым вывести предприятие на новый уровень. Поэтому замена устаревшей техники на новую может максимизировать прибыль предприятия и является одним из путей совершенствования производства.Однако инновации заключаются не только в новом оборудовании, замене всей техники на более современную, это еще и новшества, которые касаются сотрудников предприятия. С каждым годом работа более совершенствуются: создаются новые программы и схемы подсчета, в фирмах принимаются новые положения, критерия для устройства сотрудников на должности. Новые знания необходимо получать на курсах повышения квалификации или путем саморазвития.Развитие знаний в сфере устройства организации, методах управления, выбор наиболее подходящей организационной структуры, знание теории мотивации, факторов, определяющих эффективность управления - является критерием успеха в любой организации. Обладая ими можно грамотно распределять работу, мотивировать персонал на выполнение качественной и быстрой работы, управлять запасами, цепью поставок и снабжения.
Таким образом, мы выяснили, что совершенствование производства на предприятии необходимо для максимизации прибыли, а именно к эту стремится каждая фирма. Выясни, что одни из способов совершенствования это: механизация и автоматизация производства, эффективное использование основных фондов, управление мощностью предприятия, набор грамотного персонала, внедрение инноваций и постоянное совершенствование фирмы и сотрудников (повышение квалификации).
На какие вопросы Вы найдете ответы в этой статье:
- Почему Генеральному Директору надо прислушиваться к рабочим?
- Как побудить персонал улучшать свою работу?
- Какие существуют практические инструменты для повышения эффективности производства?
Также Вы прочитаете:
- Как рабочая группа решила проблему с браком в корпорации «ВСМПО-Ависма»?
- Из-за чего уменьшилось время суммарного производственного цикла на Калужском заводе автоэлектрооборудования?
- Советы эксперта: как внедрить кайдзен за пять дней (комментарий Майкла Вэйдера)?
Прежде чем собрать двигатель, якорь двигателя балансируют для ликвидации вибраций - прикрепляют кусочки пасты, которые отламывают от целого куска, как пластилин.
Периодическая работа - это деятельность, которая не входит в каждый цикл изготовления или обработки детали: контроль, замена инструмента, масла, получение деталей, материалов в кладовых, уборка рабочего места и т. д.
Чтобы производство работало эффективно, недостаточно закупить оборудование и наладить технологию выпуска продукции. Основная часть производственного процесса - это работа персонала. Если Вы сможете не только приучить людей качественно выполнять ежедневную рутинную работу, но и заинтересовать их в постоянном улучшении результатов деятельности, то Ваше производство будет работать слаженно и эффективно. Важно выбрать правильную технологию управления.
Методики западного менеджмента рекомендуют стандартизировать процессы, описывать их в регламентах и доводить до персонала строго «сверху вниз». Но такие методики почти исключают обратную связь руководителя с людьми. В результате Генеральный Директор нечасто бывает на производстве и не считает нужным прислушиваться к мнению рабочего или технического персонала. Как следствие, многие производственные процессы протекают неэффективно, а рабочему или специалисту не приходит в голову, что в его силах изменить ситуацию. Например, кнопка станка находится у рабочего под правой рукой и для того, чтобы выполнить операцию, ему приходится разворачиваться, тратя на весь процесс около минуты. В масштабах целого предприятия это значительные временные затраты. Если же кнопку перенести под левую руку, на процедуру будет уходить не более 15 секунд. Проблема в том, что до уровня топ-менеджмента такие вопросы, как правило, не доходят.
Рабочий, чувствующий себя заинтересованным участником процесса, рассказал бы руководителю, как ускорить выполнение производственных операций. И экономия времени была бы очевидной.
Как Генеральному Директору заинтересовать персонал
Персонал будет относиться к улучшению производственных процессов на своем участке как к повседневной и необходимой работе, если Вы создадите в коллективе атмосферу постоянного поиска путей развития. Как это сделать? Постарайтесь донести до подчиненных следующие мысли:
- Мне интересно мнение всех сотрудников компании.
- Каждый отвечает за свой рабочий процесс и может предлагать улучшения. Услышаны будут все.
- Решение об изменении производственных процессов будет обсуждаться в рабочих группах и приниматься коллективно.
- Инициативные работники будут поощряться.
Когда сотрудники увидят, что Вы поддерживаете преобразования, что на них ориентирована вся система управления предприятием, они будут активно искать пути совершенствования собственной работы. Не менее важно, чтобы сотрудники были уверены в завтрашнем дне. Невозможно отвечать за рабочий процесс и улучшать его, если в воздухе витает угроза увольнения. Например, в нашей компании я пообещал людям, что, пока я руковожу производством, никто из них уволен не будет. Речь идет о коллективе единомышленников, который я формировал в течение нескольких лет. Для компании - участника алкогольного рынка, на котором ротации персонала происходят часто, такие гарантии очень актуальны.
Еще один стимул для развития - возможность получить на заводе профессиональные навыки. Когда производство открывалось, специалистов было мало. Мы брали выпускников вузов на должность технологов и обучали их с нуля. Я до 70–80% времени проводил в цехах, беседовал с руководителями и рабочими, советовал, как решать системные проблемы. Так мы поступаем по сей день. Кроме того, мы поддерживаем сотрудников в их стремлении к карьерному росту. Все это позволяет нашим людям верить в то, что повышение эффективности производства (улучшение качества, производительности, снижение временных затрат) зависит от каждого из них.
Как рабочая группа снизила брак на производстве
В корпорации «ВСМПО-Ависма» в одном из цехов было много брака. Чтобы справиться с проблемой, мы создали рабочую группу.
1. Что было сделано:
- собраны и проанализированы данные о причинах появления несоответствующей продукции;
- выделены основные «проблемные» изделия (кованые прутки
- и раскатные кольца) и «проблемные» стадии производства (ковка и зачистка прутков, изготовление заготовки для колец);
- проведен анкетный опрос работников, связанных с выпуском этой продукции;
- создан план мероприятий по снижению количества дефектов;
- в существующие технологические документы внесены поправки, уточняющие некоторые важные производственные моменты;
- написаны рекомендации по загрузке печей, позволяющие качественно выполнять ковку и получать кондиционные изделия;
- детализирована и расписана процедура ковки на прессе;
- созданы «карты ковки», в которых обозначены последовательность переходов и время, отпущенное на каждый переход;
- написана инструкция, разъясняющая, как повысить качество ковки металла путем оптимизации процесса зачистки;
- изменена система мотивации работников кузнечного участка: теперь дефекты анализируются на собраниях бригад, эта информация учитывается при принятии решений о премировании;
- проведено обучение операторов, кузнецов, мастеров новым стандартам работы, организована аттестация;
- проведено обучение мастеров системе бережливого производства, что способствовало изменению взглядов на производство и возникновению у сотрудников желания предлагать улучшения.
2. Итог. В течение года количество бракованной продукции снизилось на 46%. К такому результату мы пришли не сразу. Сначала из-за недопонимания со стороны работников цеха возникали трудности с реализацией проекта. Но затем в процессе командной работы и проведенного обучения необходимость и возможность перемен стали очевидными, и далее работа пошла быстро и дружно.
По материалам, предоставленным Антониной Соколовой, бизнес-тренером компании «ЦентрОргПром»
Экспертное мнение
Майкл Вэйдер
Президент и ведущий тренер компании Leadership Excellence International Inc, Колорадо-Спрингс, США; сертифицированный эксперт по внедрению бережливого производства
Люди не должны бояться предлагать улучшения, наоборот, их надо уверить, что старания будут вознаграждены. Чтобы сотрудники были заинтересованы искать методы оптимизации на протяжении длительного периода, необходимо постепенно подключать материальную мотивацию. Например, выплачивать в конце квартала (года) бонусы по итогам сэкономленных за счет преобразований средств. Важно, чтобы все сотрудники получали равные в процентном соотношении бонусы и знали об этом. Если топ-менеджер получает, например, поощрительную премию по итогам года - 15% от оклада, то и рабочий должен получать не менее 15%.
Компания Leadership Excellence International была основана в 1995 году. Оказывает консультационные услуги по оптимизации производственных и бизнес-процессов, устранению скрытых потерь на производстве, в организациях сферы услуг. Имеет отделения в Индии, Малайзии, Сингапуре, активно работает на рынке России.
Как внедрить бережливое производство
Основная задача Генерального Директора - быть инициатором внедрения метода бережливого производства и активным его сторонником. На практике Вы можете поручить внедрение директору по производству.
Существуют управленческие инструменты, которые стимулируют персонал с интересом относиться к рабочему процессу, а также постоянно повышать эффективность деятельности. Все они направлены на то, чтобы внедрить на предприятии бережливое мышление. Это значит, что каждый участник процесса должен стремиться сделать свою работу быстрее, качественнее и с наименьшими трудозатратами. На нашем заводе мы используем пять инструментов:
1. Создание автономной рабочей группы по решению проблем.
2. Визуальный менеджмент.
3. Рациональное использование производственной площадки.
4. Смена видов деятельности персонала.
5. Уход за оборудованием (рабочим местом).
1. Создание автономной рабочей группы по решению проблем
Как правило, информация от рабочего поступает к Генеральному Директору по следующей цепочке: рабочий - бригадир - мастер - инженер-технолог - начальник отделения - начальник цеха - директор по производству - Генеральный Директор. В результате сведения могут быть искажены или поступить с задержкой.
Чтобы ускорить обмен информацией, я создал на предприятии рабочие группы. Они состоят из представителей всех производственных отделов. Группы собираются примерно раз в неделю. Перед сотрудниками ставятся дневные, недельные, месячные задачи. Каждая группа решает вопрос на своем уровне, регламентирует его и потом с решением приходит ко мне. Приведу пример. Подготовка активного угля перед загрузкой в угольные колонны была трудоемким и грязным процессом. По инициативе сотрудников была разработана и сконструирована установка, позволяющая с меньшими трудовыми затратами и более качественно осуществлять эту операцию. Сейчас технология подготовки угля - ноу-хау нашей компании
Что дает. В результате такой практики за последние годы потери сырья и вспомогательных материалов у нас снизились в несколько раз.
Говорит Генеральный Директор
Алексей Баранов
В одной российской автосборочной компании работа строится следующим образом. На еженедельном совещании бригада сборщиков рассматривает предложения операторов по улучшению процесса. Затем выносится решение о реализации одного или нескольких предложений. Что после этого произошло бы в большинстве компаний? Многонедельные утверждения рацпредложений, визы во многих кабинетах. Что происходит здесь? Решение бригады обязательно для руководства. И на воплощение его в жизнь начальнику цеха отводится один месяц. Не уложился - пеняй на себя. Бригада снова соберется через месяц и потребует отчета.
ООО «ЦентрОргПром» - российский провайдер услуг по освоению систем «Лин» (бережливое производство, кайдзен, Toyota Production System). Клиенты - «Русал», КамАЗ, «ВСМПО-Ависма», «АвтоВАЗ», Уралмашзавод, кондитерская фабрика «1 Мая», «Уралсвязьинформ» и другие компании России и ближнего зарубежья.
2. Визуальный менеджмент
Инструменты визуального менеджмента могут быть разными в зависимости от специфики производства. За разработку и применение инструментов визуального менеджмента на производстве обычно отвечают сотрудники отдела качества. На нашем заводе перед цехами висят гистограммы, и все сотрудники могут ознакомиться с состоянием работы производственной линии по сменам. Показатели ниже нормы отмечаются красным цветом. Дальше идет анализ простоя, все исполнители выявляют его причины. Они могут быть организационными, связанными со снабжением, функциональными и т. д. Сотрудники отдела качества документируют работу линии розлива за смену, работу машин, анализируют, по какой причине случаются остановки. Все это отмечается на первичных листках учета, компонуется и потом анализируется на совещаниях у начальника цеха. Еще один полезный инструмент визуального менеджмента на производстве - отличительный цвет рабочей одежды сотрудников ОТК. На нашем производстве специалисты этого отдела одеты в яркую одежду, чтобы каждый работник при возникновении проблемы или вопроса мог быстро обратиться за консультацией.
Что дает. Экономия времени и трудозатрат.
Говорит Генеральный Директор
Алексей Баранов
Генеральный Директор ООО «ЦентрОргПром», Екатеринбург
Наряду с гистограммами Вы можете применять систему «андон» (англ. andon board) - устройство визуального контроля производственного процесса. Она может представлять собой табло, которое показывает, что происходит на предприятии, либо несколько лампочек, которые зажигаются, оповещая о тех или иных процессах. Например, красная лампочка сигнализирует, что по какой-то причине остановилось оборудование, лампочка другого цвета горит, если оборудованию требуется загрузка, то есть закончились материалы или нужно вмешательство рабочих.
3. Рациональное использование производственной площадки
Рационально организованные рабочие места отвечают следующим требованиям: свободное пространство вокруг работающего, отсутствие препятствий (ничто не должно мешать его движениям), проходы между станками и цехами спроектированы так, чтобы рабочим не приходилось тратить на перемещения много времени.
Что дает. Повышение коэффициента использования оборудования, экономия времени и трудозатрат, освобождение производственных площадей, снижение потерь при транспортировке и перемещениях.
Рассказывает практик
Марина Антюфеева
Директор по развитию, оптимизации производства и системы менеджмента качества дивизиона «Автокомпоненты» ОАО «Автоком», Калуга
В 2005 году на Калужском заводе автоэлектрооборудования (КЗАЭ) я возглавляла центр развития производства. Внедрять улучшения мы начали со сборочных участков, так как там имелось оборудование, которое было легко перемещать, и производились небольшие по длительности операции. На всех заводах в России сейчас ощущается нехватка кадров, на участках сборки этого предприятия был дефицит балансировщиков. При наблюдении за работой оператора выяснилось, что балансировщик получает пасту на складе цеха четыре-пять раз за смену (что составляет 1,66 сек. на одну деталь). Если же балансировочную пасту доставлять на рабочее место, это даст сокращение периодической работы на 35 часов.
Другой пример. Анализируя работу участка сборки узла, выявили, что оборудование расставлялось не по технологической цепочке, а по принципу «где было свободное место». Сделали новую планировку, расположили оборудование последовательно - в соответствии с технологическим процессом. Теперь деталь передвигалась от станка к станку и передавалась из рук в руки. Отпала надобность в большом количестве тары и запасе деталей, высвободилось 90 кв. м площадей, время суммарного производственного цикла уменьшилось с 420,11 сек. до 331,86 сек. Это повысило пропускную способность участка на 20%. И самое главное - операторы, в основном женщины, перестали носить тяжести от одного рабочего места к другому.
ОАО «Автоком» - один из поставщиков «АвтоВАЗа», управляет Калужским заводом автоэлектроники, заводом «Автоприбор» (Калуга), Козельским механическим заводом (Калужская область), Лысковским электротехническим заводом (Нижегородская область), Серпуховским автомобильным заводом, владеет 50-процентной долей завода «Кинельагропласт» (Самарская область). Компания создана в 2000 году. Количество сотрудников - 16,5 тысячи. Годовой оборот - 300 млн долл. США.
4. Смена видов деятельности (ротация персонала)
После того как Вы объяснили людям, что можно и нужно предлагать улучшения, необходимо, чтобы это делалось не время от времени, а системно. Важно, чтобы сотрудники понимали, что зависит от результата работы на их производственном участке, чтобы они знакомились со смежными процессами. Если работник произведет некачественную продукцию и она попадет в следующий цех, рабочим этого цеха будет некогда задумываться о том, улучшать ли процесс, - надо будет устранять брак. Вы можете решить эту проблему путем ротации персонала. Порекомендуйте директору по производству несколько раз в год перемещать специалистов из одного цеха в другой.
На нашем заводе специалисты из одного цеха периодически переходят в другой и работают там некоторое время. Например, технологи купажного цеха переходят в цех розлива, где больше вопросов связано с организацией труда, сборки. Пока эта практика распространена только на производстве, но со временем, надеюсь, она будет применяться во всей компании.
Что дает. Сотрудники знакомятся со смежными процессами, общаются, совместными усилиями решают межфункциональные проблемы и затем стандартизируют процедуру, чтобы предотвратить в дальнейшем повторение этих проблем. Кроме того, такой подход дисциплинирует персонал, позволяет понять, что именно тормозит работу на предприятии, какие специалисты дублируют или переделывают работу друг друга.
5. Уход за оборудованием (рабочим местом)
Работа на предприятии должна быть удобной. Для этого нужно, чтобы состояние оборудования было безупречным, все необходимое (инструмент, заготовки) находилось под рукой, а все лишнее было убрано с рабочего стола. В нашей компании действует система ухода за оборудованием, требующая участия не только сотрудников технического отдела, но и операторов машин на их рабочих местах. Она включает проведение планово-предупредительных ремонтов и профилактических осмотров.
Что дает. Сокращается время переналадки, снижаются риски аварийной остановки оборудования, повышается безопасность производства. Результатом бережного отношения к оборудованию в нашей компании стало то, что на отечественном оборудовании мы добились максимального коэффициента использования линий розлива - 0,88–0,90 (тогда как в норме он составляет 0,80–0,85). Некоторые компании не могут добиться этого на передовом немецком и итальянском оборудовании.
Система визуального управления компании «Боинг»
Система визуального управления производством в Московском конструкторском центре компании «Боинг» устроена следующим образом. Конструкторы находятся в большом зале, у каждого свое рабочее место, которое отгорожено от остальных небольшими перегородками. Каждый человек работает за своим компьютером и ни на что не отвлекается, но если он встанет, то ему виден весь зал. Рабочее место руководителя - на некотором возвышении, и он видит весь зал. В центре принята такая визуальная система: если конструктор выполнил задание, он поднимает зеленый флажок. Руководитель видит, что работник освободился и может выполнять очередное задание. Если у исполнителя появились проблемы, которые не требуют немедленного вмешательства, то он поднимает желтый флажок. И руководитель знает, что, когда у него появится свободное время, он должен подойти к этому человеку. Если проблема серьезная (конструктор не может выполнить даже половину своего задания), работник поднимает красный флажок - это уже сигнал не только для руководителя, но и для всей команды сотрудников, назначенной заранее. Члены команды видят красный флажок и сразу же подходят к коллеге, нуждающемуся в помощи, выясняют, что случилось, и вместе устраняют проблему.
По материалам, предоставленным ООО «ЦентрОргПром»
Говорит Генеральный Директор
Алексей Баранов
Генеральный Директор ООО «ЦентрОргПром», Екатеринбург
На одном из предприятий легкой промышленности, расположенном на Волге, в бригаде слесарей-наладчиков была следующая ситуация: у каждого дежурного слесаря был свой ящик, в котором находились все инструменты, приспособления, комплектующие, в том числе абсолютно ненужные. На поиск необходимого для работы инструмента уходило достаточно много времени - более пяти минут. Когда на предприятии стали заниматься организацией рабочих мест, рабочая группа вместе с наладчиками проанализировала содержимое их ящиков. Убрали все редко используемое и ненужное и пришли к выводу, что вместо ящиков для каждого наладчика можно завести один для всей бригады. Так вместо двенадцати ящиков с инструментами стало всего четыре. Поскольку сократилось количество инструментов и приспособлений, то и времени на поиски необходимого инструмента теперь тратится меньше - буквально несколько секунд.
- два оператора (выполняющих механическую работу);
- инженер или супервайзер (руководитель, ответственный за конкретный участок, на котором требуются улучшения);
- руководитель службы качества (если речь идет о процессах, от которых зависит качество) или ремонтник (если это производственные процессы);
- два человека из других подразделений (бухгалтерия, отдел закупок или приемки-отгрузки, представитель поставщика или заказчика); эти люди, не посвященные в процесс, будут задавать вопросы, возможно, глупые, с точки зрения специалистов, но необходимые для появления новых, прорывных идей.
Как внедрить кайдзен за пять дней
Майкл Вэйдер
Президент и ведущий тренер компании Leadership Excellence International Inc, Колорадо-Спрингс, США; сертифицированный эксперт по внедрению бережливого производства.
Начать внедрение кайдзен на предприятии можно с пятидневного штурма-прорыва. Генеральный Директор может участвовать в процессе лично, поручить контроль над процессом директору по производству (если речь идет о производственном предприятии) или привлечь внешнего консультанта.
1-й день. Генеральный Директор должен поставить перед сотрудниками конкретную цель, которую нужно достичь по истечении пятидневного срока (устранить потери на столько-то процентов, повысить производительность на столько-то процентов, сократить время цикла и т. п.). Особенно важно показать, что Вы будете прислушиваться к мнению не только топ-менеджера, но и рабочего.
Следующий этап - создание рабочей группы. В нее должно входить не более шести–восьми человек. У каждого члена группы - один голос, каждый имеет право высказывать собственное мнение. Примерный состав группы:
Группа отправляется в цех и собирает данные об эффективности текущих операций по состоянию на один день (объем производства, уровень брака, вопросы качества, скрытые потери из-за перемещения по складу, простои машин и т. д.). Затем описываются проблемы, которые возникают в процессе достижения поставленной Генеральным Директором цели. Задача первого дня работы группы - понять цель и собрать данные о процессе.
2-й день. Ответственное лицо (Генеральный Директор, директор по производству, внешний консультант) должно возглавить изучение командой списка проблем, которые надо решить на пути к цели. В дискуссию вовлекаются все участники. Комбинируйте схожие идеи и пытайтесь сосредоточиться на двух-трех возможных решениях. Необходимо, чтобы предлагаемые улучшения были измеримыми.
3-й день. Рабочая группа обсуждает возможность реализации идей. Пусть команда договорится, что будут внедрены небольшие пробные улучшения, в которых смогут участвовать все работники. Кто-то из членов команды должен начать документировать новые процедуры. Следует учитывать, что группа предъявляет Генеральному Директору отчет о преобразованиях не позднее пятого дня.
4-й день. Группа продолжает внедрять изменения и начинает работу над измерением эффективности нового процесса. Чтобы сообщить руководству, каких улучшений добилась команда, ей потребуется сравнить эффективность до и после изменений.
5-й день. Группа заканчивает документацию новых операционных процедур и докладывает Генеральному Директору (если он не принимал участия в мозговом штурме), какие именно улучшения были произведены.
Организация производства оказывает значительное влияние на производительность труда. Нередко даже небольшие улучшения в организации производства могут существенно повысить его эффективность, поэтому этому вопросу следует уделять большое внимание.
На организацию производства в первую очередь влияет количество изделий, подлежащих изготовлению в единицу времени. Отсюда критерием выбора формы организации производственного процесса служит число изделий, подлежащих изготовлению, их номенклатура и трудоемкость.
В практике машиностроения существуют два вида производственных процессов: поточный и непоточный. Более эффективным является поточный вид вследствие высокой производительности труда, короткого цикла изготовления, упрощения планирования, учета и управления производством. В единичном, мелкосерийном и среднесерийном производствах, как правило, применяется непоточный вид производственного процесса и организационные формы в виде участка с групповой расстановкой оборудования, технологически замкнутого участка и предметно - замкнутого участка.
Организация производственных участков с групповым расположением оборудования эффективна для производства деталей широкой номенклатуры, изготовляемых единицами или в небольших количествах. Оборудование в этом случае делят на группы по признаку одинакового назначения; заготовки обрабатывают партиями.
Например, есть участок фрезерных станков и есть участок токарных станков и т. д.; этими участками руководит мастер. Такая расстановка позволяет более полно загрузить , а недостатком являются многочисленные перемещения изделия по цеху от участка к участку до полного изготовления. После обработки изделия хранятся около станков или на специально оборудованных площадках. Изделия небольших размеров после выполнения каждой операции поступают в центральный или на промежуточный склад для учета и хранения. Изделие, прошедшее последнюю операцию и контроль, поступает на склад готовых изделий. Такую форму организации характеризуют невысокие технико-экономические показатели, сложность планирования, значительные перемещения изделий.
В этих условиях возникает противоречие между стремлением более полно загрузить станки и порядком поступления готовых деталей во вре мени на сборку в соответствии с требованиями технологических процес сов сборки изделий и календарным планированием. Очень часто недозаі руженность станка объясняется не столько техническими трудностями его загрузки, сколько ограничениями, накладываемыми требованиями сборки. Если пренебречь этими требованиями и загружать станки полностью, то появится необходимость в увеличении складских помещений, где готовые детали будут пролеживать, ожидая вызова на сборку. При такой организации производства исключается возможность применения поточной формы.
С увеличением количества деталей, подлежащих изготовлению в единицу времени, переходят к более совершенной организационной форме - технологически замкнутым участкам.
Организация технологически замкнутых участков предполагаеі группирование изделий по однородности служебного назначения, кона руктивных форм и размеров. Под каждую группу таких изделий организуется участок, содержащий все виды оборудования, необходимого для полного изготовления каждого изделия в данной группе. Примером такой формы организации могут служить участки по изготовлению шпинделем, крепежа, зубчатых колес и т. п.
Оборудование устанавливается по возможности в последовательно сти, соответствующей ходу технологических процессов большинства деталей группы; это обеспечивается тем обстоятельством, что для одно родных деталей можно использовать типовую технологию.
Таким образом, организационная форма замкнутых участков теоретически создает предпосылки для реализации поточных производствен ных процессов, что позволяет: улучшить организацию планирования и учета; детали проходят меньшую длину пути, сокращается время на перенастройку оборудования при переходе от обработки одной детали к другой, так как их технологические процессы близки; короче становится цикл изготовления; проще организовать контроль качества.
Технологическое оборудование на технологически замкнутых участках может связываться транспортными средствами, различного рода подъемно-транспортными устройствами. Все это в итоге дает возможность достигнуть более высоких технико-экономических показателей.
При дальнейшем увеличении выпуска изделий одной номенклатуры организуют предметно-замкнутые участки. На них полностью изготавливают сборочные единицы, например, двигатель, коробка скоростей, редуктор и т. п.
При дальнейшем увеличении количества выпускаемых деталей в единицу времени целесообразно организовывать производственный процесс по поточной форме в виде поточной линии.
Под поточным производственным процессом понимается непрерывность движения изготавливаемых изделий и равномерный их выпуск в единицу времени.
В таком идеальном представлении поточный производственный процесс можно встретить в отраслях с непрерывным циклом производства (например, при производстве нефтепродуктов в нефтепереработке, где производство является "бессерийным").
Поточный производственный процесс характеризуется:
1) прямоточностью, когда предмет труда движется поступательно от одной единице оборудования к другой без возвратного движения;
2) непрерывностью движения предмета труда в процессе его изготовления;
3) ритмичностью, когда изделие в конце производственного процесса сходит через одинаковые промежутки времени.
Наивысший уровень поточности производственного процесса будет при наличии всех трех перечисленных свойств.
В машиностроительном производстве, являющимся, как правило, дискретным, трудно найти такой процесс. Наиболее близко к идеальной поточной форме приближаются процессы, реализуемые с помощью роторных линий.
Разновидностями поточной организации производства являются переменно-поточная и непрерывно-поточная формы. Причем в последнее время начинает доминировать переменно-поточная форма, отличающаяся периодическим запуском на одном и том же оборудовании деталей нескольких наименований.
В поточных линиях оборудование расставляют по ходу технологических операций, что позволяет широко применять многостаночное обслуживание и наилучшим образом использовать производственную площадь. Все единицы оборудования связывают транспортными средствами для передачи заготовки; продолжительность каждой операции равна или кратна такту выпуска. При поточной организации производства нет необходимости в складах, за исключением небольших промежуточных заделов для компенсации изменений затрат времени на выполнение операций
Поскольку поточная форма организации производственного процесса наиболее эффективна, естественно стремление использовать поточный метод в единичном и мелкосерийном производствах, что послужило причиной появления групповой технологии.
С другой стороны, в массовом производстве тоже наметились серьезные изменения, породившие тенденцию выпуска в массовом произвол стве одного и того же изделия попеременно партиями разных его модификаций. Эти изменения обусловлены необходимостью удовлетворят!, быстро меняющиеся запросы потребителей. Однако при этом возникаеі противоречие между желанием, с одной стороны, максимально быстро удовлетворять потребности потребителя, выпуская разные изделия, а с другой, - избежать перерывов в производственном процессе, изготовляя изделия крупными партиями. Таким образом, и в массовом производстве возникает проблема применения поточного метода.
Действительно, наблюдаемая в машиностроении тенденция ускорения смены выпускаемой продукции изменяет содержание массового про изводства, расширяя номенклатуру изготавливаемых изделий и тем самым приближая его по номенклатуре к серийному производству, а по количеству деталей, выпускаемых в единицу времени, - к массовом} Эти противоречивые условия и вызывают трудности осуществления производства по поточной форме.
В связи с этим, необходимо изыскивать пути широкого применения поточной формы не только в массовом, но и в серийном и даже единич ном производствах.
Наблюдаемая в машиностроении тенденция ускорения смены вы пускаемых изделий привела к тому, что начинает доминировать много номенклатурное разносерийное производство.
Степень широты номенклатуры изделий и размера серий на разных предприятиях могут существенно различаться. Например, на предпри ятиях массового производства сохраняются большие объемы выпуска изделий нескольких наименований, но с большим числом модификаций; на других предприятиях резко возросла номенклатура изделий при небольших объемах выпуска. Таким образом, среди современных предприятий трудно найти предприятие с постоянным типом производства (единичным, серийным, массовым).
Чтобы в новых условиях предприятие было бы конкурентоспособным, его производство должно отличаться высокой производительностью, гибкостью, мобильностью, т. е. быть способным быстро и с минимальными издержками переходить на выпуск новых изделий. В то же время традиционные организационные формы производственного процесса ориентированы на соответствующие типы производства и потому уже не могут обеспечить высокую эффективность производства в новых условиях.
Действительно, если, к примеру, в первом квартале требуется изготовить широкую номенклатуру изделий малыми сериями, а во втором квартале - меньшую номенклатуру средними сериями, то организационная форма производственного процесса, эффективная в первом квартале, не будет эффективной во втором квартале.
Таким образом, требуется поиск новых организационных форм производственного процесса, а для этого необходимо понимать преимущества и недостатки традиционных организационных форм.
Традиционные организационные формы в единичном производстве обеспечивают высокую гибкость, но с низкой производительностью, а в массовом производстве - высокую производительность при отсутствии гибкости. Новая организационная форма должна одновременно обеспечивать и высокую производительность, и гибкость производственного процесса }