
Назначение Литниковая система - обеспечение оптимальных условий и продолжительности заливки формы с целью получения отливки с чёткими гранями и контурами, предотвращение попадания неметаллических включений (при заливке из поворотного ковша), а при затвердевании сплава - питание отливки для предотвращения усадочных раковин. Элементы Литниковая система в соответствии с их назначением разделяют на подводящие и питающие (в некоторых частных случаях такого разделения не существует).
Назначение литниковой системы
Литниковая система – это система каналов и резервуаров для подвода расплавленного металла в полость литейной формы, её заполнения и питания отливки при затвердевании. Литниковая система должна обеспечивать заполнение литейной формы с необходимой скоростью, задержку шлака и других неметаллических включений, выход паров и газов из полости формы, непрерывную подачу металла к твердеющей отливке. После окончания литья избыточный металл, заполняющий литниковую систему, застывает, сохраняя форму её каналов и образуя отход, подлежащий отделению от самой отливки.
Рис. 33Л. Литниковая система
1 – литниковая чаша; 2 – стояк; 3 – шлакоуловитель; 4 – питатель; 5 – выпор; 6 – прибыль.
Основными элементами литниковой системы (рис. 33Л) являются: 1 – литниковая чаша (воронка ), которая предназначена для приёма струи расплава, вытекающей из разливочного ковша, и частичного задержания попадающего вместе с расплавом шлака; 2 – стояк – вертикальный или наклонный канал, передающий расплав из литниковой чаши внутрь литниковой системы; 3 – шлакоуловитель – горизонтальный канал, расположенный, как правило, в верхней полуформе и служащий для задержания шлака и передачи расплава из стояка к питателям; 4 – питатель – канал, подающий расплав непосредственно в полость литейной формы (питатель может быть как один, так и несколько, и они обычно располагаются в нижней полуформе); 5 – выпор – вертикальный канал для вывода газов из полости формы, сигнализации об окончании заливки, питания отливки расплавом при затвердевании; 6 – прибыль – резервуар с расплавленным металлом, обеспечивающий его непрерывный подвод к массивной части отливки, застывающей последней (при наличии нескольких массивных частей прибылей также может быть несколько).
Вопрос 31. Изготовление отливок по выплавляемым моделям. Сущность способа. Модельные составы. Формовочные материалы. Последовательность операций процесса литья по выплавляемым моделям. Достоинства и недостатки способа.
Изготовление отливок литьем по выплавляемым моделям это способ получения отливок изготовленных с использованием одноразовых литейных форм не имеющих плоскости разъема, рабочая полость которых получена с использованием легкоплавких моделей –для изготовления легкоплавких моделей необходимо использовать стальную неразъемную пресс-форму внутреняя полость в которой изготавливается с учетом припуска на мех. Обработку и величину линейной усадки сплавов.
В последнее время предложены новые модельные составы парафин-полиэтиленовые, церезин-полиэтиленовые и парафин-церезин-полиэтиленовые.
Легкоплавкие модельные составы (парафин, стеарин, церезин и др.) приготовляют в водяных, глицериновых или масляных банях с электрическим или газовым подогревом; применяют также бани-термостаты.
Пастообразные модельные составы при малом масштабе производства приготовляют вручную, при более крупном - на специальных установках
Модельные составы с высокой температурой плавления (канифоль, полистирол и др.) изготовляют в специальных поворотных электропечах, оснащенных терморегуляторами.
Способы изготовления моделей разнообразны. Модельный состав вводят в полость формы следующими способами: свободной заливкой, запрессовкой в пастообразном состоянии; заливкой под давлением; запрессовкой под высоким давлением подогретых до состоянии размягчения порошка или крупки модельных составов типа пластмасс
В качестве формовочной смеси исп огнеупорные составляющие –песок в качестве связуещего гидрализованый раствор этил силиката,воск с добавлением бурого угля.
Для изготовления оболочки керамической литниковой формы блок состоящий из моделей и литниковой системы погружают в суспензию.(песок+гидролизованный раствор этилсиликаты) с последующей обсыбкой каждого промежуточного слоя (5-7раз)
Легкоплавкий бок удаляют из формы погружая конструкцию в горячую воду. Полученную форму устанавливают в опоку (рамку) находящуюся на поддоне укрепляя песком и выдерживаемой в печи при высокой температуре 950 град на длительное времяпосле этого горячую литейную форму заполняют расплавом отливки извлекают из формы разрушая ее механическим или химическим способом. Объем мех обработки снижается в 2-е.
Минусы – 1)самый длительный и дорогостоющий 2)ограничение номенклатуры и массы получаемых изделий 3)использование трудносерийного массовом производстве целесообразно использовать при изготовлении высоколегированных сталей.
Вопрос 32. Изготовление отливок в оболочковые формы. Сущность способа. Литейная оснастка. Формовочные смеси. Последовательность изготовления отливок литьем в оболочковые формы. Достоинства и недостатки способа.
Способ литья в оболочковые формы основан на получении разовых полуформ и стержней в виде оболочек толщиной 6-10 мм. Их изготавливают путем отверждения на металлической оснастке слоя смеси, в которой связующее вещество при нагреве вначале расплавляется, а затем затвердевает (необратимо), придавая оболочке высокую прочность.
Сущность процесса заключается в применении тонкостенных разъемных разовые формы, изготовленных из формовочной смеси. Формовочные смеси изготавливают из мелкозернистого кварцевого песка, перемешанного с термореактивной смолой. Модельную плиту нагревают до температуры 200-250 градусов. На ее поверхность наносят разделительную смазку. Формовочную смесь наносят на на модельную плиту и выдерживают 10-30 секунд; от теплоты модельной плиты термореактивная смола переходит в жидкое состояние, склеивая песчинки с образованием песчано-смоляной оболочковой формы (толщиной 5-10 мм) в зависимости от времени выдержки. При этом смола твердеет. Готовые оболочковые формы снимают с металлической модели и, если они разъемные, то их склеивают. В собранные оболочковые формы заливают металл. Литьем в оболочковые формы получают ребристые цилиндры, коленчатые валы и т.д. Способ применяют для стальных, и для алюминиевых отливок, простой конфигурации без внутренних полостей в серийном производстве. Формовочная смесь состоит из мелкозернистого песка (размер зерна 0,25...0,06мм) и термореактивной смолы - пульвербакелита. Способ обеспечивает получение шероховатости поверхности Rz =80...40 мкм, и точность - 12...14 квалитет. Способ легко можно механизировать и автоматизировать.
Литейная технологическая оснастка (модельно-опочный комплект).
Модельный комплект- комплект технологической оснастки приспособленный и инструментально необходим для изготовления литых форм и стержней. В модельный комплект включают модельные отливки и модельные плиты стержневые ящики, опоки.
Модельная отливка - приспособление с помощью которого в литейной форме получают полость с формой и размером соответствующими форме и размерами будущей отливки. Поверхность модели должна быть гладкой и чистой что бы при ее извлечении из формы она легко отделилась от материала формы. Все размеры модели надо увеличить на величину усадки вертикальным поверхностям модели. Предают уклон для того что бы облегчить извлечение модели из формы.
Модельная плита – плита на которой закрепляют модель и элемент системы при изготовлении литейной формы.
Стержневой ящик – приспособление в котором изготавливают стержни. Они бывают цельными и разъемными. Вертикальные поверхности стержневых ящиков для облегчения готового стержня изготавливают из дерева и из металлов.
Опока – деревянная или металлическая рамка (ящик без дна) в которой производят уплотнение формовочной смеси при изготовлении литейной формы из песчаной глинистой смеси
Формовочная смесь содержит наполнитель - мелкозернистый кварцевый песок - 100%: связующее - пульвербакелит (фенолформальдегидная смола с добавками уротропина) - 6 - 7%; увлажнитель (керосин, глицерин) - 0,2 - 0,5%; растворитель (ацетон, этиловый спирт) - до 1,5%.
Последовательность изготовления полуформ показана на рис. 39. Металлическую модель с элементами литниковой системы закрепляют на модельной плите, нагревают до температуры 200 – 250 о С и насыпают песчано-смоляную смесь. Смола плавится, склеивает песчинки и через 15 – 25 с на модели (рис. 39, а ) образуется полутвердая оболочка толщиной 6 – 12 мм. При повороте модельной плиты на 180 о (рис. 39, б ) остатки смеси осыпаются. Затем модельную плиту с оболочкой помещают в печь, где при температуре 280 – 320 °С в течение 2 – 3 мин происходит окончательное твердение оболочки. После извлечения из печи оболочку (полуформу) с помощью толкателей снимают с модели (рис. 39, в ). Аналогичным способом изготавливают песчано-смоляные стержни для пустотелых отливок.

При сборке формы устанавливают стержень и совмещают полуформы по имеющимся на них выступам и впадинам. Скрепление полуформ производится металлическими скобами, струбцинами или склеиванием (рис. 39, г ). Собранную форму помещают в опоку, засыпают снаружи сухим песком или металлической дробью (рис. 39, д ) и заливают расплавом. После затвердевания отливки (рис. 39, е ) оболочковая форма легко разрушается.
Литьём в оболочковые формы получают коленчатые и кулачковые валы, шатуны, цилиндры с ребрами жесткости и другие о
Преимущества способа литья в оболочковые формы: возможность получения тонкостенных отливок сложной формы; гладкая и чистая поверхность отливок; небольшой расход смеси; качественная структура металла за счет повышенной газопроницаемости форм; широкая возможность автоматизации; небольшие допуски на обработку резанием. Недостатки: ограниченный размер отливок (до 1500 мм); высокая стоимость смесей; выделение вредных паров и газов из смесей при изготовлении форм.
Вопрос 33. Изготовление отливок литьем в кокиль. Сущность способа. Типы кокилей и материалы для их изготовления. Последовательность изготовления отливок литьем в кокиль. Достоинства и недостатки способа.
Литье в кокиль это способ получения отливок с использованием металлических многоразовых литейных форм. Для изготовления в кокили используют следующие конструкционные материалы (серый чугун, высокопрочный,ковкий, углеродистый, легированные стали, аллюминиевые литейные сплавы
Способ изготовления кокиля литье в песчанно-глинистые фориы с последующей иех.обработкой рабочей полости кокиля.
Сущность способа заключается в применении многократно используемой литейной формы, которая формирует конфигурацию и свойства отливки. При этом способе литья либо совсем исключается применение, либо расходуется малое количество песчаных смесей лишь на изготовление разовых стержней. В связи с этим отпадает необходимость в землеприготовительных отделениях.
По конструкции кокиль может быть неразъемный, вытряхиваемый, разъемный.
Заполнения кокиля расплава осуществляется свободной заливкой под действием сил тяжести или гравитационных сил.
Внутренних полостях отливки получают используют не металлические или оболочковые стержни
Технология получения отливок более сложная т.к теплопроводность кокиля высокое для получения качественных отливок требуемой формы необходимо сохранить жидкотекучесть расплава перед заливкой расплав перегревают на более высокую температуру и кокиль подогревают пламенем газовых горелок и рабочую пов-ть кокиля покрывают огнеупорным составми с целью получения хорошего качества отливки.
Кокиль не податлив поэтому металлический стержень и отливку извлекают из кокиля раньше т.е до того как отливка остынет до темп окружающей среды.
Температура при которой отливку извлекабт из кокиля 0.6 т плавления
Для извлечения из кокиля, кокиль снабжают выталкивателями
Достоинства: многоуровневое использование объем мех.обработки сижается вдвое на поверхности отливки имеются отливки свободные от получения более плотной мелкозернистой структуры давления и как следствие более высокие мех.св-ва
Недостатки 1)ограниченная номенклатура изделия 2) массовое производство редко. 3)целесообразно использовать кокиль из цвет сплавов 4)длительность изготовления процесса кококиля
Вопрос 34. Изготовление отливок литьем под давлением. Сущность процесса и схема процесса (с холодной и горячей камерами прессования). Последовательность изготовления отливок литьем под давлением. Достоинства и недостатки способа.
Литьем под давлением называется способ получения фасонных отливок в металлических формах, при котором форму принудительно заполняют металлом под давлением. Этот способ применяют в массовом производстве для тонкостенных отливок из сплавов цветных металлов (В последнее время этот метод литья начал применяться и для черных металлов). При данном способе обеспечивается большая точность размеров отливок, последние в подавляющем большинстве случаев не требуют дальнейшей механической обработки.
Сущность литья под давлением
Выполняют машинным способом в металлические формы, называемые пресс-формами. Заполнение металлом пресс формы осуществляют после её смыкания через литниковые каналы, которые соединяют рабочую полость пресс-формы с камерой прессования машины для литья под давлением. Наружные очертания отливки образуются рабочей поверхностью сомкнутой пресс-формы, а внутренние отверстия и полости получают при помощи металлических стержней, которые извлекают из затвердевшей отливки в момент раскрытия пресс-формы. Стержни имеют механически привод в виде реек, шестерен, зубатых секторов, клиньев, эксцентриков, кинематически связанных с механизмом раскрытия пресс формы.


Рисунок 4.1 – Схема технологического процесса литья под давлением на машине с холодной камерой прессования: а – подача расплава в камеру прессования; б – запрессовка; в – раскрытие пресс-формы; г – выталкивание отливки; 1 – пресс-форма; 2 – пресс-поршень; 3 – камера прессования; 4 – стержень; 5 – толкатель
Металл заливают в камеру прессования и запрессовывают внутрь рабочей полости пресс-формы. После кристаллизации отливки происходит раскрытие пресс-формы для из-влечения отливки, при этом отдельная часть остается неподвижной, а остальные части отво-дятся гидроприводом. Отливка удерживается в подвижной части и перемещается с ней до соприкосновения с выталкивателями, которые выталкивают отливку из подвижной части пресс-формы. Отливка может быть извлечена из раскрытой пресс формы при помощи мани-пулятора или робота. Для предотвращения сваривания рабочей поверхности пресс-формы с отливкой и облегчения извлечения отливки полость пресс-формы покрывают составами в виде паст или распыляющих жидкостей, содержащих порошки металлов, графит, сульфид молибдена.
На машинах с холодной камерой прессования после подготовки пресс-формы 1 (рисунок 4.1, а) к очередному циклу, ее сборки и запирания с помощью запирающего механизма литейной машины в камеру прессования 3 подается доза расплава. Затем под действием пресс-поршня 2, перемещающегося в этой камере посредством механизма прессования, через каналы литниковой системы расплав заполняет рабочую полость пресс-формы (рисунок 4.1, б). После затвердевания и охлаждения отливки до определенной температуры извлекают стержни 4 и раскрывают пресс-форму (рисунок 4.1, в), а затем механизмом выталкивания и толкателями 5 отливку удаляют из пресс-формы (ри-сунок 4.1, г). Механизмы машины приходят в исходное состояние. Литники и заливы отделяются, от отливки, как правило, с помощью обрезного пресса, расположенного около литейной машины, либо механизмами пресс-формы. На этом рабочий цикл завершается.
К основным достоинствам литья под давлением относятся:
· универсальность по видам перерабатываемых пластиков,
· высокая производительность,
· высокое качество получаемых изделий,
· возможность изготовления деталей весьма сложной конфигурации или тонкостенных изделий,
· отсутствие дополнительной обработки конечного продукта (за исключением операции удаления литников),
· полная автоматизация процесса.
Недостатки метода:
· литьевые машины являются сложными и недешевыми устройствами, насыщенными современными техническими решениями;
· применение термопластоавтоматов для реализации конкретного технологического процесса требует квалифицированного технико-экономического обоснования.
Выбор того или другого типа литниковой системы зависит от многих факторов, главными из которых являются: положение отливки в форме и наличие разъема формы; габаритные размеры и конфигурация отливки; предъявляемые к отливке требования (ответственная или неответственная отливка); свойства сплава; возможности питания отливки прибылями; удобство отделения питателей от затвердевшей отливки.
Верхняя литниковая система
Верхняя литниковая система (рис. 1, а) обеспечивает хорошую заполняемость при кратчайшем пути металла до формы, создает наиболее благоприятные условия для последовательной направленной кристаллизации отливки снизу к прибылям, не вызывает развития местных перегревов формы и связанных с этим дефектов. Она наиболее проста по выполнению, легко удаляется при обрубке литья и требует наименьшего по сравнению с другими типами литниковых систем расхода металла за счет уменьшения размеров прибылей. Основной недостаток этого типа систем - каскадный сброс расплава в форму, приводящий к его интенсивному перемешиванию и окислению, захвату воздуха, образованию пены и ее замешиванию внутрь отливки. При верхней литниковой системе ухудшаются также условия задержания шлака в коллекторе, так как питатели большую часть времени заливки не могут работать под затопленный уровень. Кроме того, верхняя литниковая система создает опасность размыва формы и стержней падающим с большой высоты потоком металла.
Рис. 1. Типы литниковых систем: а - верхняя; б - нижняя; в - боковая (по разъему); г - вертикально-щелевая; д и е - ярусные соответственно с горизонтально и вертикально расположенными питателями; ж - комбинированная; 1 - чаша; 2 - стояк; 3 - зумпф; 4 - металлоприемник (промежуточный канал); 5 - коллектор; 6 - питатель горизонтальный; 7 - отливка; 8 - прибыли; 9 - колодец (обратный стояк); 10 - вертикальная щель; 11 - шлакосборник над коллектором; 12 - шлакосборник над питателем - питающая бобышка; 13 - питатель вертикальный; 14 - выпор
Отмеченные недостатки верхней литниковой системы в значительной мере могут быть устранены при заливке форм в наклонном положении или при выполнении заливки с кантовкой. Поэтому верхнюю литниковую систему часто применяют для отливок с высотой до 100 мм, а также при литье мелких деталей в кокиль, кантовку которого обеспечивать значительно проще, чем кантовку песчаной формы.
Нижняя литниковая система
Нижняя литниковая система (рис. 1, б) в наибольшей степени обеспечивает спокойное заполнение формы расплавом, исключающее его вспенивание, разбрызгивание и окисление, хорошо задерживает неметаллические включения, находящиеся в расплаве до его поступления в форму, способствует удовлетворительной заполняемости и последовательному вытеснению воздуха и газов из полости формы. Нижняя литниковая система легко удаляется при обрубке, а расход металла на нее меньше, чем на вертикально-щелевую систему.
Однако при такой литниковой системе из-за перегрева нижних слоев формы могут нарушиться тепловой режим охлаждающейся отливки и, следовательно, самый ход последовательной направленной кристаллизации, что может привести к образованию усадочных раковин и рыхлот. Чтобы избежать образования этих дефектов, применяют холодильники, устанавливают прибыли увеличенных размеров или доливают их горячим металлом. Но этих мер может оказаться недостаточно при литье сплавов с широким температурным интервалом кристаллизации, склонных к образованию рассеянной усадочной пористости. Кроме того, при нижней литниковой системе трудно обеспечить заполняемость тонкостенных высоких отливок с развитой поверхностью. Поэтому при h отл /δ отл > 50 (где h отл - высота отливки без прибылей; δ отл - средняя толщина стенки) для обеспечения заполняемости формы применяют вертикально-щелевую или комбинированную систему. Такой тип литниковой системы в наибольшей степени отвечает требованиям, предъявляемым к литниковым системам, и поэтому получил наибольшее распространение для литья цветных сплавов.
Боковая литниковая система
Боковая литниковая система (рис. 1, в) обеспечивает заполнение нижней части отливки сверху, а верхней части - снизу. Преимущество системы - удобство выполнения в форме.
Вертикально-щелевая литниковая система
Вертикально-щелевая литниковая система (рис. 1, г) наряду со спокойным вводом расплава в форму обеспечивает хорошую заполняемость форм тонкостенных отливок, задерживает неметаллические включения при отшлаковывании в коллекторе и вертикальном колодце, создает благоприятные условия для последовательной, Направленной снизу вверх кристаллизации отливок, обеспечивая подачу Горячего металла в верхние слои отливки и прибыль. Таким образом, этот тип литниковой системы обеспечивает лучший тепловой режим и лучшую заполняемость тонкостенных высоких отливок, чем нижняя литниковая система.
К недостаткам вертикально-щелевой системы относятся: возможность вспенивания сплава в начальный момент заполнения формы и опасность возникновения местных перегревов формы в области, прилегающей к вертикальным щелям, приводящих к образованию дефектов усадочного характера, а также сложность ее выполнения в форме и удаления при обрубке.
Вертикально-щелевая литниковая система наиболее эффективна при литье высоких тонкостенных (h отл /δ отл > 50) отливок цилиндрической и коробчатой форм, а также при литье мелких и средних отливок в кокили, наклоняемые для устранения опасности вспенивания расплава в начальной стадии заполнения.
Ярусная литниковая система
Ярусная литниковая система (рис. 1, д и е) создает благоприятные условия для заполнения формы и кристаллизации отливки, так как наиболее горячие порции расплава поступают в верхнюю часть, а последовательная заливка снизу способствует спокойному заполнению и вытеснению воздуха. Недостаток этой системы - сложность ее изготовления, так как в этом случае необходимы несколько горизонтальных разъемов формы. Преимущественное применение ярусной системы - при литье в кокили с вертикальным разъемом. Кроме того, может использоваться при литье крупных высоких и тонкостенных отливок в песчаные формы.
Комбинированная литниковая система
Комбинированная литниковая система (рис. 1, ж), в которой сочетаются несколько типов систем, например, нижняя система с вертикально-щелевой обладает преимуществами этих систем. В этом случае форма спокойно заполняется расплавом, рационально распределяется температура по сечению отливки и тем самым обеспечивается ее последовательная кристаллизация. Эту систему применяют преимущественно для заливки крупногабаритных отливок сложной конфигурации в песчаных формах, особенно в тех случаях, когда площади горизонтальных сечений отливки резко меняются с ее высотой. Недостаток комбинированной системы - сложность выполнения и удаления ее при обрубке, а также повышенный расход металла.
Одним их важнейших условий получения качественной отливки является правильное устройство литниковой системы. Литниковая система служит для плавного подвода жидкого сплава в полость литейной формы и питания отливок в процессе кристаллизации. Место подвода сплава к отливке во многом определяет ее плотность, внешний вид и образование различных литейных пороков. Выбор литниковой системы, обеспечивающей получение отливок хорошего качества, является наиболее сложной частью литейной технологии. Поэтому формовщик, мастер и технолог при выборе литниковой системы должны учитывать особенности литейной технологии.
Правильно построенная литниковая система должна удовлетворять следующим требованиям: 1) обеспечивать хорошее заполнение формы металлом и питание отливки в процессе ее затвердевания; 2) способствовать получению отливки с точными размерами, без поверхностных дефектов (засоров, ужимин, шлаковых включений и др.); 3) способствовать направленному затвердеванию отливки; 4) расход металла на литниковую систему должен быть минимальным.
Литниковая воронка для мелких отливок и литниковая чаша-резервуар для крупных отливок предназначены для приема струи металла, вытекающего из ковша, и задержания шлака, попадающего вместе с металлом в чашу. При полной до краев чаше в стояк поступает чистый металл, а легкий шлак находится наверху. Кроме того, обеспечивается непрерывная подача металла в форму при одном и том же напоре. Для задержания шлака отверстия стояков иногда закрывают чугунными пробками, тонкими жестяными пластинками. Пробки открывают после того, как вся чаша заполнится металлом, пластинки же расплавляются горячим металлом. Форму необходимо заполнять металлом по возможности быстро, при этом металл должен иметь достаточную температуру.
Во время заливки металла литниковая чаша обязательно должна быть полной. При недостаточно большой глубине металла в чаше образуется воронка, через которую воздух и шлак, плавающий на поверхности металла, могут попасть в стояк и затем в отливку. Для мелких отливок, особенно в условиях массового производства, шлак в чаше задерживают фильтровальными сетками, которые изготовляют из стержневой смеси.
Стояк - вертикальный канал, передающий металл их воронки к другим элементам литниковой системы. Его выполняют несколько суживающимся книзу для удобства формовки и обеспечения гидравлического напора в литниковой системе. Конусность стояка 2-4%. При изготовлении крупных отливок стояк и другие элементы литниковой системы часто выполняют из стандартных шамотных трубок-кирпичей.
Шлакоуловитель служит для задержания шлака и передачи из стояка металла, свободного от шлака, к питателям; располагается в горизонтальной плоскости. Обычно шлакоуловитель выполняют в верхней полуформе, а питатели - в нижней. Поперечное сечение шлакоуловителей делают трапецеидальным. В процессе заполнения формы металлом для лучшего задержания шлака шлакоуловитель должен быль обязательно заполнен металлом. Это обеспечивается соответствующим соотношением сечений стояка, шлакоуловителя и питателя. Если расход металла через стояк больше расхода через питатели, то шлакоуловитель заполняется металлом и шлак, всплывая, задерживается в нем. Если расход через стояк меньше расхода через питатели, то шлакоуловитель будет незаполненным и шлак попадает в отливку. Таким образом, для задержания шлака сечение стояка должно быть больше сечения шлакоуловителя, а сечение шлакоуловителя больше суммарного сечения питателей. Такую литниковую систему называют запертой.
Питатели (литники) - это каналы для подачи жидкого металла непосредственно в полость формы. Сечение питателей должно быть такой конфигурации, чтобы металл плавно поступал в полость формы, мало охлаждался на пути от шлакоуловителя к отливке, а после затвердевания ее питатели легко отламывались от отливки. Практикой установлено, что наилучшая конфигурация поперечного сечения питателей - трапеция с переходом в широкий прямоугольник в месте сопряжения с отливкой. Для лучшего отделения питателей от отливок, в случае если толщина ее тела меньше полуторной высоты питателя в месте его подвода к отливке, на питателях на расстоянии 2-2,5 мм от отливки делают пережим.
Выпоры служат для вывода газов из полости формы и для питания отливки. Они же уменьшают динамическое давление металла на форму и сигнализируют о конце заливки. В зависимости от величины формы ставят один или несколько выпоров. Сечение выпора в основании обычно составляет 1/2 -1/4 сечения стенки отливки. Выше основания сечение выпора увеличивается.
К числу элементов литниковой системы, обеспечивающих питание отливки жидким металлом в процессе ее затвердевания, относятся питающие выпоры и прибыли.
Прибыли и питающие выпоры применяют для отливок из белого низкоуглеродистого, высокопрочного чугуна, а также для толстостенных отливок из серого чугуна. Они служат для питания утолщенных мест отливки, застывающих последними. Прибыли располагают так, чтобы металл в них застывал последним. Толщина прибыли должна быть больше толщины того места отливки, над которым ее ставят. Прибыли больших размеров экономически невыгодны, так как увеличиваются расход металла на прибыли и себестоимость обливок.
При конструировании прибылей необходимо руководствоваться следующими правилами:
Прибыль должна затвердевать позже питаемого узла отливки.
Размеры прибыли должны быть достаточными, чтобы компенсировать усадку отливок.
Высота прибыли должна быть такой, чтобы вся усадочная раковина разместилась выше шейки прибыли - места соединения с отливкой. Шейка должна быть возможно короткой и так же, как прибыль застывать после отливки. Если отливка имеет несколько утолщенных мест, разделенных тонкими стенками, то у каждого утолщения необходимо ставить отдельную прибыль.
Наиболее часто прибыли применяют при изготовлении отливок из стали и цветных сплавов.
литейная форма втулка стержневой
В зависимости от величины, конфигурации и материала отливаемого изделия литниковая система в форме может быть горизонтальной, верхней, дождевой, сифонной и ярусной. Рассмотрим несколько типов литниковых систем, применяемых при литье художественных и архитектурных изделий.
Горизонтальная литниковая система (рис. 3.47, а) с питателями, расположенными в горизонтальной плоскости, обеспечивает подвод металла в полость формы по ее разъему. Такая литниковая система имеет все основные элементы и применяется в формах, заливаемых в сыром виде с глубиной полости в нижней опоке до 200 мм. Тонкостенные ажурные отливки (вазы, блюда, тарелки, кронштейны) при незначительной толщине стенок имеют сложную поверхность. Качественно заполнить литейные формы таких изделий через литниковую систему с горизонтально расположенным питателем с одной стороны полости формы не удается, так как расплав в тонком сечении полости формы быстро охлаждается и не заполняет ее полностью. В таких случаях для заливки применяют горизонтальную литниковую систему с большим числом питателей, расположенных по разъему полости (рис. 3.47, б). Для этого вокруг нее в верхней полуформе вырезают шлакоуловитель с треугольным сечением, а под ним, в нижней полуформе вокруг полости формы, - необходимое число питателей. Металл, заливаемый в форму с такой литниковой системой, поступает в нее одновременно в нескольких местах. При этом он не успевает охлаждаться и хорошо заполняет мельчайшие углубления и выступы сложной поверхности полости.
Сифонная литниковая система (рис. 3.47, в) - горизонтальная или вертикальная - обеспечивает подачу расплавленного металла в полость формы снизу. Такая система исключает возможность разрушения нижних поверхностей полости формы, разбрызгивания металла при падении его струи на дно формы. Отдельные капли металла плохо сплавляются с общей массой его и образуют в отливке включения (корольки). Литейные формы статуэток, имеющих значительную высоту при малых поперечных размерах, заливают обычно в вертикальном положении. В полость таких форм металл поступает снизу (по стояку до дна формы), а затем по горизонтальному питателю проходит в полость формы и под давлением в стояке постепенно заполняет ее до верха.
Рис. 3.47.
Верхняя литниковая система (рис. 3.47, г) обеспечивает подачу металла в полость формы сверху. В небольших формах ажурного литья стояк верхней литниковой системы делают в виде щели в полость формы сверху, поэтому ее часто называют щелевой литниковой системой. Такая литниковая система удобна тем, что ее можно ставить в центре полости формы, откуда металл равномерно растекается во все ее части. Кроме того, применение вертикальной литниковой системы в формах тонкостенного литья удобно тем, что сечение щелевого стояка не превышает толщины отливки, поэтому стояк легко отламывается, не разрушая стенки отливки и не оставляя большого следа на ее поверхности.
Ярусная литниковая система - вертикальная литниковая система - обеспечивает подачу металла в полость формы на нескольких уровнях ее высоты. Сифонная литниковая система обеспечивает спокойное последовательное заполнение формы, в то же время имеет существенный недостаток при литье тонкостенных художественных отливок. Металл в такой форме, поднимаясь снизу вверх, встречаясь с холодными стенками формы, быстро охлаждается, плохо заполняет верхнюю часть полости формы и не дает резкого рельефа поверхности отливки. Такой недостаток можно устранить, если несколько изменить устройство сифонной литниковой системы, снабдив ее дополнительными питателями по высоте формы. При ярусной литниковой системе первая порция металла, попавшая в форму в начале заливки, успев несколько остыть, разогревается порцией горячего металла, поступившего на уровне первого дополнительного питателя.
То же самое произойдет, когда форма заполнится до второго питателя. Таким образом, верхний холодный слой металла в форме подогревается порциями горячего, поступающего из ярусных питателей. При этом происходит некоторое выравнивание температуры металла в полости формы, обеспечивающее получение одинаковой резкости рельефа поверхности отливки во всех ее частях.
В литейных формах статуэток и бюстов при сифонной и ярусной литниковой системе устройство шлакоуловителя не представляется возможным. В таких формах шлак при заливке удерживается в литниковой чаше, которая должна иметь достаточные размеры и соответствующую конструкцию, обеспечивающие всплывание шлаковых частиц при заливке.
При использовании небольших литниковых чаш (воронок) этому способствует специально изготовленная из стержневой смеси и высушенная фильтровальная сетка, вставленная в дно воронки. Если в воронке есть фильтровальная сетка, металл тормозится в ней и заполняет воронку. Шлак и грязь всплывают на поверхность металла и остаются здесь до окончания заливки.
Устройство литниковых систем.
Устройство литниковых систем. Система каналов, обеспечивающая подвод расплава в полость формы, питание отливки в процессе кристаллизации и улавливание шлака и песочных включений, называется литниковой системой. После выбивки форм литниковая система отделяется от отливки и поступает на переплавку.
Рис. 97. Элементы литниковой системы
На рис. 97 изображены элементы литниковой системы, состоящей из литниковой чаши 1, стояка 2, шлакоуловителя 3 и питателей 4.
Литниковая чаша , имеющая форму воронки, предназначается для удобства заливки расплава в форму и частичного удержания шлака. Литниковые чаши бывают различной конструкции. Они изготовляются либо в виде отдельных стержней, либо заформовываются в металлической рамке.
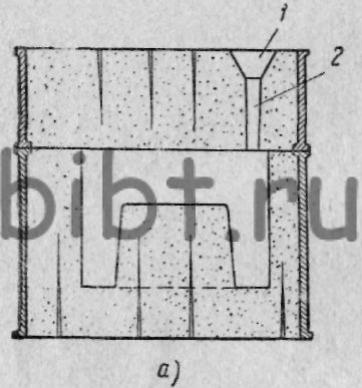

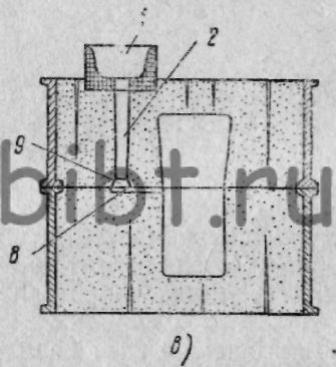

Рис. 98. Конструкция литниковых систем :
1 - литниковая чаша, 2 - стояк, 3 - выпор, 4 - выпорная чаша, 5 - перегородка, 6 - ручки, 7 - металлический корпус, 8 - питатель, 9 - шлакоуловитель
На рис. 98 изображены наиболее распространенные виды литниковых чаш .
Чаши для мелких форм выполняются в верхней полуформе в виде воронки 1 (рис. 98, а) и в виде чаши с порошком (рис. 98, б), который при течении расплава способствует всплыванию шлака.
Чаши для среднего литья изготовляются отдельно в виде стержней 1 (рис. 98, в и г), устанавливаемых на форму при сборке. Такие чаши более емки и удобны при заливке. В дне чаш для среднего литья делают несколько мелких отверстий (диаметром 5—8 мм), играющих роль фильтровальной сетки и способствующих удержанию шлака.
Чаши для крупного литья (рис. 98, г) формуются в металлической рамке 7, а для удобства установки их на форму при сборке в рамке предусматриваются ручки 6. В конструкции такой чаши имеется специальная перегородка 5. При заполнении расплавом левой полости чаши 1 шлак, располагаясь сверху расплава, удерживается перегородкой от попадания внутрь сифонного стояка 2.
Стояк 2 (см. рис. 98) представляет собой вертикальный канал круглого сечения, соединяющий литниковую чашу и шлакоуловитель. Стояк формуется в верхней полуформе с помощью модели стояка. Модель стояка имеет форму конуса, расширяющегося к чаше. Делается это для облегчения извлечения модели из формы. Иногда стояк вырезается в верхней полуформе полой стальной трубкой.
У форм с вертикальной заливкой стояк формуется на плоскости разъема верхней и нижней полуформ. После сборки и кантования их на 90° вертикальный канал соединяет чашу и шлакоуловитель.
Шлакоуловитель 9 представляет собой горизонтальный канал трапецеидального сечения, выполняемый обычно в верхней полуформе. Назначение шлакоуловителя — задерживать шлак, попавший из литниковой чаши, и облегчать подвод расплава к отливке. При ручной формовке шлакоуловитель прорезается вручную, при машинной —выполняется в форме по модели, закрепленной на модельной плите.
Питатели 8 — тонкие и короткие каналы, соединяющие шлакоуловитель с литейной полостью формы. Питатели имеют различную форму поперечного сечения: трапецеидальную, прямоугольную, полукруглую и т. п. При машинной формовке модели питателей закрепляются на подмодельной плите нижней или верхней полуформы.
Конструкции литниковых систем подразделяются на вертикальные и горизонтальные со свободным падением расплава и с падением его по ломаной линии.
Литниковая система со свободным падением расплава состоит из литниковой чаши и стояка (см. рис. 98, а).
Литниковые системы с падением расплава по ломаной линии подразделяются на три подгруппы: у первой подгруппы расплав вводится через разъем в полость формы сверху (см. рис. 98, б), у второй расплав вводится через разъем формы преимущественно на половину высоты отливки (см. рис. 98, в), у третьей подгруппы расплав подводится в полость формы снизу сифоном (см. рис. 98, а). При изготовлении мелкого и среднего литья широкое применение нашла горизонтальная дроссельная литниковая система. Основным элементом дроссельной литниковой системы является дроссель — узкий щелевидный канал, соединяющий стояк и полость формы, регулирующий торможением расход расплава и обеспечивающий плавное поступление его в форму с хорошей очисткой от посторонних примесей.

Рис. 99. Дождевая литниковая система
Дождевая литниковая система (рис. 99) состоит из литниковой чаши 7, стояка 2, кольцевого шлакоуловителя 5, нижняя часть которого соединяется с литейной полостью отливки 4 большим количеством мелких вертикальных каналов — питателей 3. После заполнения шлакоуловителя расплав отдельными струйками стекает в полость формы, обеспечивая получение плотных отливок. Такая система применяется для отливки в сухих формах втулок, труб, барабанов и других цилиндрических ответственных отливок.
Ярусная литниковая система (с расположением питателей по высоте стояка) применяется при отливке крупных деталей с неравномерной толщиной стенок. Эта система позволяет хорошо питать отливку горячим расплавом в различных ее частях.


